eine Nachricht hinterlassen
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
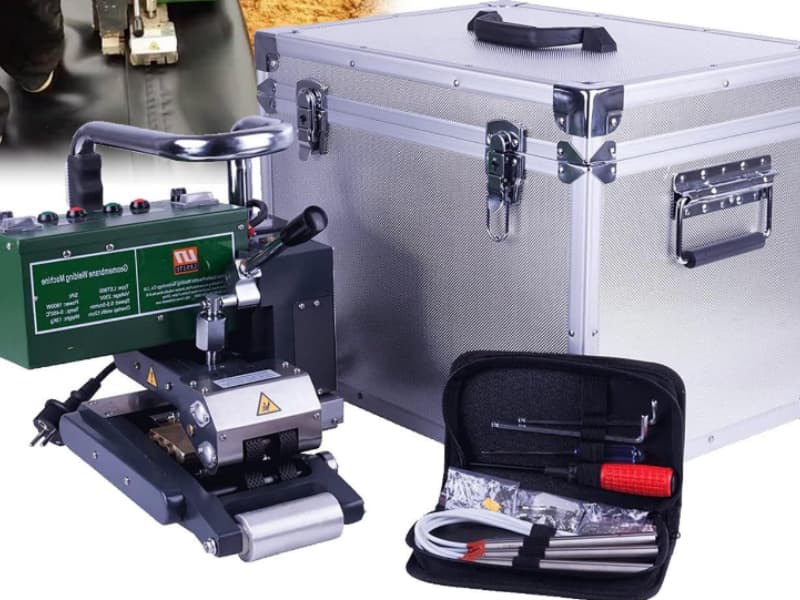
Automatische Heißkeil-Geomembran-Schweißmaschine für HDPE/LDPE
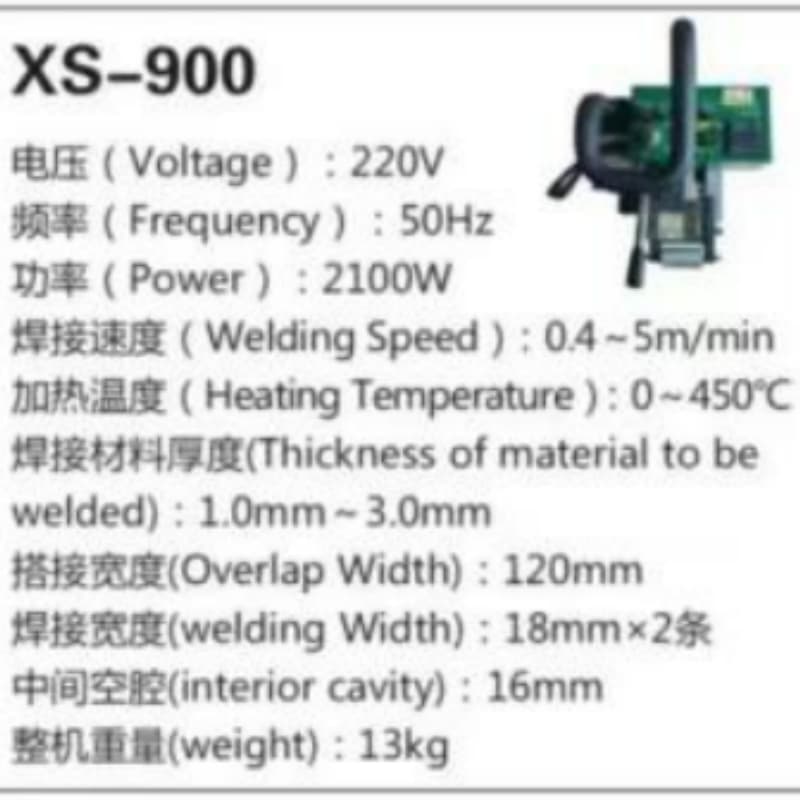
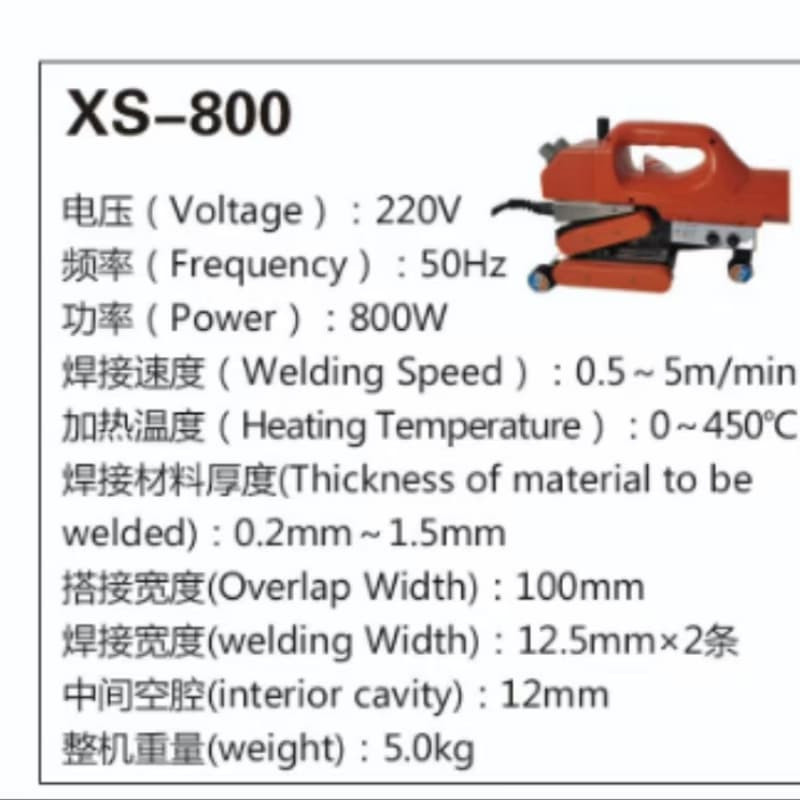
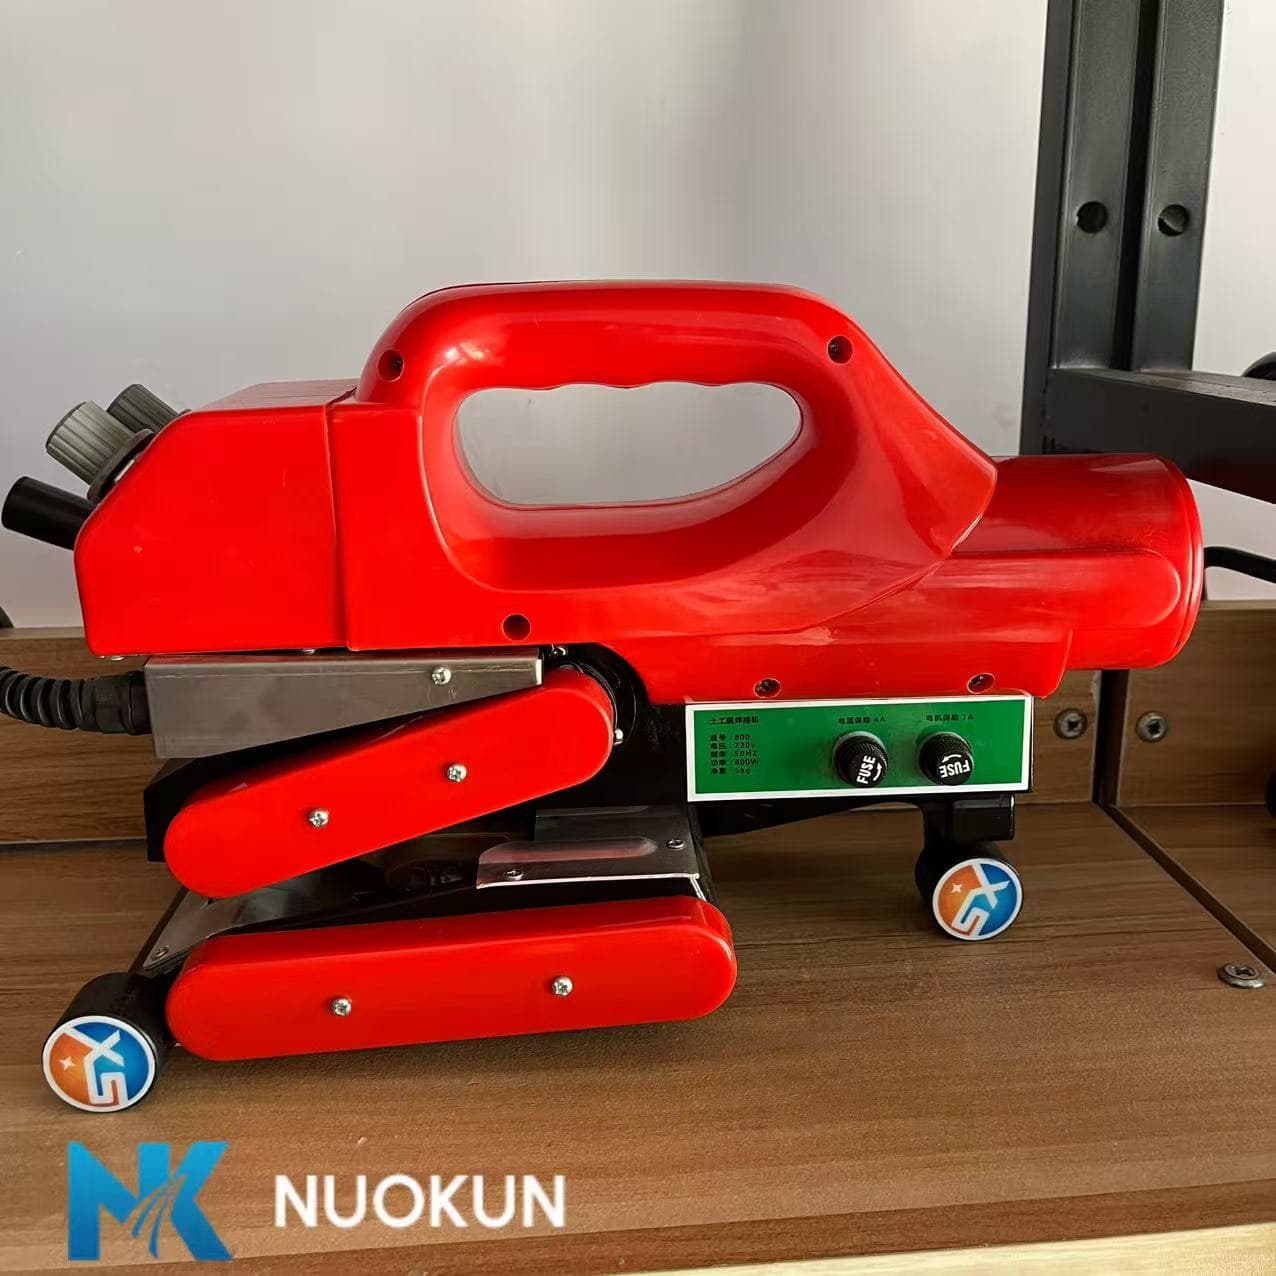
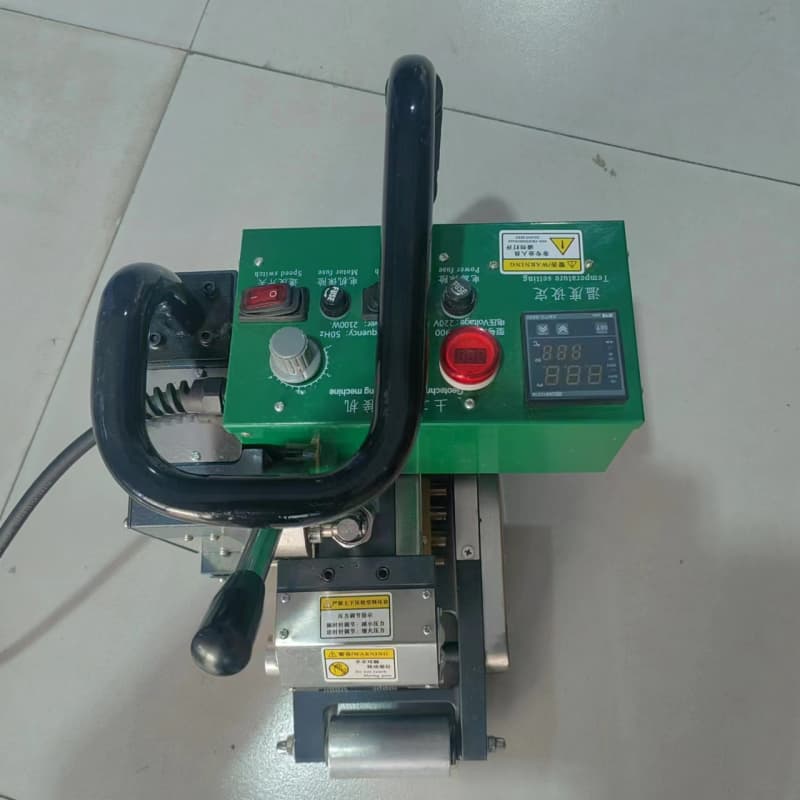
Die Auswahl der geeigneten Geokunststoffdichtungsbahn-Schweißmaschine anhand der Membrandicke ist für den Projekterfolg von entscheidender Bedeutung. Geokunststoffdichtungsbahn-Schweißmaschinen werden in zwei Kategorien unterteilt – die rote Schweißmaschine ist für Geokunststoffdichtungsbahnen unter 1 mm ausgelegt, die grüne Schweißmaschine ist für Geokunststoffdichtungsbahnen mit einer Dicke von über 1 mm ausgelegt.
Ob es sich um einen Fischteich, ein Bewässerungsreservoir, einen Wasserspeicher, eine Deponie, ein Absetzbecken für Bergwerksabfälle, ein Klärbecken oder eine industrielle Auffanganlage handelt – das fachgerechte Verschweißen der Geokunststoffdichtungsbahn ist ein wesentlicher Bestandteil des Installationsprozesses. Geeignete Schweißgeräte für Geokunststoffdichtungsbahnen unterschiedlicher Dicke unterstützen Bauunternehmen dabei, die Schweißeffizienz zu steigern, Bedienungsfehler zu reduzieren und häufige Probleme auf der Baustelle wie unvollständige Verschmelzung, fehlende Schweißnähte, diskontinuierliche Nähte und geringe Installationseffizienz zu beheben.
Farbe :
Red, GreenTechnische Daten :
39*26*30, 48*35*42Gewicht :
8-16kgLieferzeit :
7-14 days after deposit paymentZahlung :
FOB (Can communicate and negotiate)Produktherkunft :
ChinaVersandhafen :
Qingdao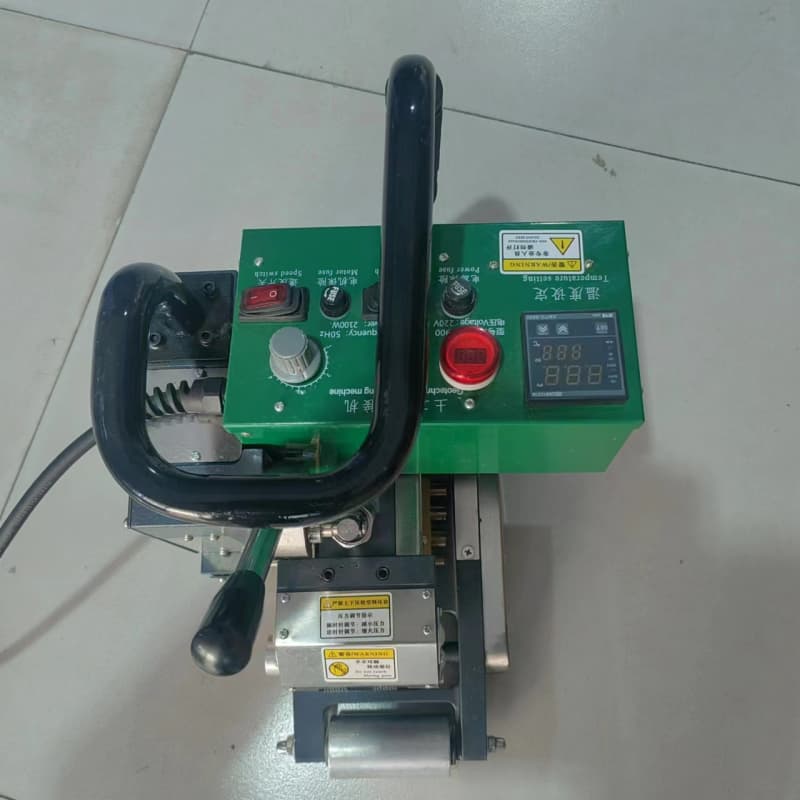
Eine Geomembran-Schweißmaschine ist ein professionelles Gerät, das zum Verbinden von Geomembranbahnen vor Ort mittels thermischer Schmelzschweißung entwickelt wurde.
Die Maschine arbeitet mit drei grundlegenden Prozessen: Erwärmung → Druck → Automatischer Fahrvorgang
Die sich überlappenden Geokunststoffdichtungsbahnen werden auf eine geeignete Schweißbedingung erhitzt und dann zusammengepresst, während sich die Maschine kontinuierlich entlang der Naht bewegt.
Im Großen Bei Abdichtungs- und Abdichtungsprojekten müssen mehrere Geokunststoffdichtungsbahnen über lange Schweißnähte hinweg miteinander verbunden werden. Daher hat die Schweißmaschine direkten Einfluss auf die Installationseffizienz und die Nahtkonsistenz.
1. Heißkeilschweißen
Die Geokunststoffdichtungsbahn-Schweißmaschine verwendet einen Heizkeil, um zwei überlappende Geokunststoffdichtungsbahnen zu verschmelzen. Es entsteht eine durchgehende Doppelnaht mit einem zentralen Luftkanal, die sich für Druckprüfungen und Leckageortung eignet. Dieses Schweißverfahren wird häufig für Geokunststoffe aus HDPE, LDPE, LLDPE und anderen thermoplastischen Materialien eingesetzt.
2. Einstellbare Schweißtemperatur und -geschwindigkeit
Die Maschine ermöglicht eine einstellbare Heiztemperatur, um verschiedenen Geokunststoffdichtungsmaterialien und -dicken gerecht zu werden. Die Bediener können die Temperatur an die Umgebungsbedingungen, die Materialeigenschaften und die Schweißanforderungen anpassen und so eine gleichbleibende Schweißqualität gewährleisten. Die Schweißgeschwindigkeit kann je nach Dicke und Material der Geokunststoffdichtungsbahn angepasst werden. Eine geeignete Schweißgeschwindigkeit gewährleistet ausreichende Erwärmung und Druck bei gleichzeitig effizienter Installation.
3. Automatische Druckregelung
Die Maschine übt während des Schweißvorgangs einen kontrollierten Druck auf die überlappenden Geokunststoffdichtungsbahnen aus. Dadurch wird eine gleichmäßige Schweißnaht gewährleistet und das Risiko ungleichmäßiger Verklebung, wie sie bei manueller Bedienung auftreten kann, verringert.
4. Doppelspur-Schweißnaht
Das Heißkeilschweißsystem erzeugt zwei parallele Schweißbahnen mit einem dazwischenliegenden Luftkanal. Diese Konstruktion ermöglicht die Prüfung der fertigen Schweißnaht mittels Luftdruckprüfung und erleichtert so die Identifizierung potenzieller Leckstellen.
5. Kontinuierliches Schweißen
Die Maschine ist für das kontinuierliche Schweißen entlang langer Geokunststoffdichtungsbahnen ausgelegt. Sobald die überlappenden Bahnen korrekt positioniert sind, kann sich die Anlage automatisch vorwärts bewegen und dabei das Material erhitzen, pressen und verschweißen.
6. Geeignet für verschiedene Geokunststoffdichtungsbahnen-Dicken
Durch die Anpassung von Schweißtemperatur, -geschwindigkeit und -druck kann die Maschine für Geokunststoffe unterschiedlicher Dicke eingesetzt werden. Die geeigneten Einstellungen müssen entsprechend den jeweiligen Material- und Projektanforderungen gewählt werden.
| Artikel | Rote Schweißmaschine | Grüne Schweißmaschine |
| Empfohlene Membrandicke | Unter 1 mm | Über 1 mm |
| Kernanforderung | Präzise Wärmeregelung | Stabiles, kontinuierliches Schweißen |
| Hauptvorteil | Geeignet für dünnere Geokunststoffdichtungsbahnen | Geeignet für dickere Geokunststoffdichtungsbahnen und größere Projekte |
| Typische Anwendungen | Aquakultur, Landwirtschaft, Wasserprojekte | Mülldeponien, Bergbau, Abwasser, Industrieprojekte |
| Betrieb | Automatische Reise | Automatische Reise |
Betriebsprozess
1. Vorbereitung der Geokunststoffdichtungsbahn
Vor dem Schweißen den Überlappungsbereich der Geokunststoffdichtungsbahn reinigen und trocknen. Staub, Schlamm, Feuchtigkeit und andere Fremdkörper entfernen. Sicherstellen, dass die beiden Bahnen korrekt ausgerichtet sind und ausreichend Überlappung zum Schweißen aufweisen.
2. Maschine prüfen und Parameter einstellen
Prüfen Sie vor Betriebsbeginn Stromversorgung, Heizsystem, Antriebssystem, Druckwalzen und Schweißkeil. Stellen Sie Schweißtemperatur, Vorschubgeschwindigkeit und Anpressdruck entsprechend dem Geokunststoffmaterial, der Dicke und den Baustellenbedingungen ein.
3. Führen Sie eine Probeschweißung durch
Vor dem eigentlichen Schweißen sollte eine kurze Probeschweißung mit demselben oder einem ähnlichen Geokunststoff durchgeführt werden. Aussehen und Haftung der Probeschweißung sind zu prüfen und die Schweißparameter gegebenenfalls anzupassen.
4. Starten Sie das kontinuierliche Schweißen.
Sobald der Schweißkeil die voreingestellte Temperatur erreicht hat, wird die überlappende Geokunststoffdichtungsbahn korrekt in die Maschine eingelegt und das Antriebssystem gestartet. Die Maschine fährt automatisch vorwärts und erhitzt, presst und verschweißt die Geokunststoffdichtungsbahn zu einer durchgehenden Doppelnaht.
5. Während des Schweißens überwachen und anpassen.
Während des Schweißens sind Temperatur, Geschwindigkeit, Druck und Nahtbild kontinuierlich zu überwachen. Bei Änderungen der Geokunststoffdichtungsbahndicke sind die Einstellungen an die Umgebungstemperatur oder die Gegebenheiten vor Ort anzupassen. Für Ecken und komplexe Bereiche können zusätzliche manuelle Schweißarbeiten erforderlich sein.
6. Schweißnaht prüfen und testen
Nach dem Schweißen ist die Schweißnaht visuell auf Kontinuität, Gleichmäßigkeit und mögliche Mängel zu prüfen. Bei Doppelnahtschweißungen kann der zentrale Luftkanal für die Luftdruckprüfung genutzt werden. Fehlerhafte Stellen sind auszubessern und vor der endgültigen Abnahme erneut zu prüfen.
Eine Geokunststoffdichtungsbahn-Schweißmaschine wird üblicherweise nicht nach einem einheitlichen internationalen Standard zertifiziert, der speziell als „Norm für Geokunststoffdichtungsbahn-Schweißmaschinen“ bezeichnet wird. In der Praxis ist entscheidender, ob die Schweißanlage gleichmäßige und qualitativ hochwertige Geokunststoffdichtungsbahn-Nähte erzeugt und ob die fertigen Nähte den geltenden Projektspezifikationen entsprechen. Daher wird die Geokunststoffdichtungsbahn-Schweißanlage in der Regel zusammen mit dem Schweißprozess, der Nahtqualität, den Prüfmethoden, den Bedienungsanweisungen und den Projektanforderungen bewertet.
1. ASTM D6392
ASTM D6392 ist einer der häufig zitierten Standards zur Bewertung von Nähten, die in nicht verstärkten Geokunststoffdichtungsbahnen mittels thermischer Verschweißungsverfahren hergestellt wurden.
Die Norm ist insbesondere relevant für die Nahtqualität, die bei Schweißverfahren wie den folgenden entsteht:
Im Fokus steht die Bewertung der Festigkeit und Integrität von geschweißten Geokunststoffdichtungsbahnen mittels Labortests. Typische Prüfverfahren umfassen das Nahttrennverhalten und die Leistungsfähigkeit des Schweißbereichs unter festgelegten Testbedingungen. Für Geokunststoffdichtungsbahn-Schweißmaschinen bedeutet dies, dass die Maschine eine stabile Schweißtemperatur, einen stabilen Schweißdruck und eine stabile Schweißgeschwindigkeit gewährleisten muss, damit die resultierende Schweißnaht bei korrekter Bedienung eine gleichbleibende Qualität aufweist.
2. ASTM D5820
ASTM D5820 wird häufig mit der Luftdruckprüfung von Doppelnaht-Geomembranbahnen in Verbindung gebracht. Doppelnaht-Heißkeilschweißmaschinen erzeugen zwei parallele Schweißbahnen mit einem dazwischenliegenden geschlossenen Luftkanal. Nach dem Schweißen kann der Luftkanal unter Druck gesetzt werden, um zu prüfen, ob die Naht durchgehend ist und der geschlossene Kanal den Druck hält.
Dieses Prüfverfahren ist besonders nützlich für die Qualitätskontrolle vor Ort, da es Installateuren ermöglicht, potenzielle Fehlstellen oder Leckagepfade entlang der Schweißnaht zu erkennen. Bei Doppelspur-Heißkeilschweißanlagen sind stabile Schweißbedingungen daher wichtig, um einen durchgehenden und prüfbaren Luftkanal zu gewährleisten.
3. GRI-GM-Serie
Die GRI-GM-Reihe bietet vielfach zitierte technische Spezifikationen und Richtlinien für Geokunststoffe, die in Containment-Anwendungen eingesetzt werden.
Die GRI-GM-Spezifikationen können Bereiche wie die folgenden abdecken:
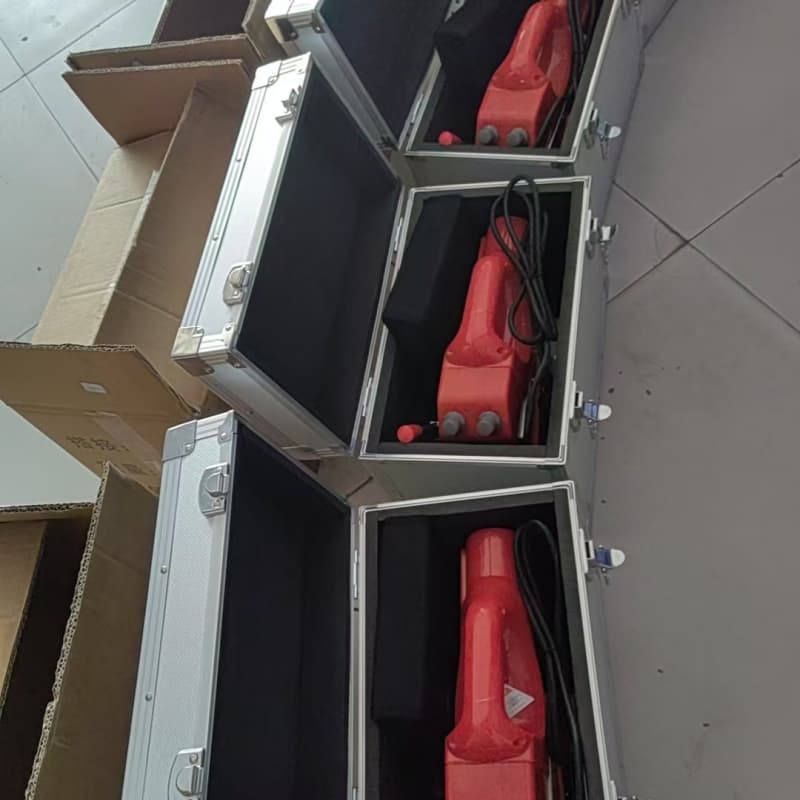
Verpackung und Lieferung
 |  |  |  |  |
 |  |  |
Häufig gestellte Fragen
Frage 1: Welche Normen gelten für Geomembran-Schweißmaschinen?
Bei der Verwendung von Geokunststoffdichtungsbahnen für das thermische Schmelzschweißen vor Ort konzentrieren sich Bauprojekte hauptsächlich auf die Schweißnahtqualität, die Schweißverfahren und die Nahtprüfung. Häufig herangezogene Normen sind beispielsweise ASTM D6392, mit dem die Integrität von Nähten in nicht armierten, durch thermisches Schmelzschweißen hergestellten Geokunststoffdichtungsbahnen bewertet wird. Für das Zweispur-Schweißen mit Luftdruckprüfung kann auch ASTM D5820 herangezogen werden.
Frage 2: Welche Schweißmaschine sollte ich für Aquakulturteiche verwenden?
Bei Projekten mit Geokunststoffdichtungsbahnen unter 1 mm Dicke wird in der Regel die rote Geokunststoffdichtungsbahn-Schweißmaschine empfohlen. Bei Geokunststoffdichtungsbahnen über 1 mm Dicke wird die grüne Geokunststoffdichtungsbahn-Schweißmaschine empfohlen.
Frage 3: Welche Geokunststoff-Schweißmaschine sollte ich für Deponien verwenden?
Bei Deponieprojekten werden häufig relativ dicke HDPE-Geomembranen verwendet, weshalb die Green Geomembrane Welding Machine in der Regel die geeignetere Option darstellt. Die endgültige Maschinenauswahl sollte jedoch auf der tatsächlichen Dicke der Geomembran, den Schweißanforderungen und den Projektspezifikationen basieren.
eine Nachricht hinterlassen
Scan to Wechat/Whatsapp :
 English
 Français
 Deutsch
 Русский
 Español
 Português
 عربي
 Tiếng Việt
 Indonesia
 हिन्दी


 IPv6 NETZWERK UNTERSTÜTZT